قالب تزریق پلاستیک چیست؟ انواع، اجزا، کاربردها و اصول طراحی

آشنایی فنی با قالب تزریق پلاستیک، بررسی انواع آن و شناخت اصول طراحی و ساخت.
قالب تزریق پلاستیک یکی از تجهیزات اصلی در تولید صنعتی قطعات پلیمری است که امکان ساخت قطعات با ابعاد دقیق، شکلهای پیچیده و کیفیت یکنواخت را در تیراژهای مختلف فراهم میکند. از قطعات کوچک مورد استفاده در تجهیزات الکترونیکی گرفته تا اجزای خودرو، لوازم خانگی و محصولات صنعتی، بسیاری از قطعات پلاستیکی با استفاده از این روش تولید میشوند.
در فرایند قالبگیری تزریقی، مواد پلاستیکی پس از گرم شدن و ذوب شدن، تحت فشار به داخل حفره قالب تزریق میشوند. سپس مواد درون قالب خنک شده و پس از رسیدن به استحکام موردنیاز، قطعه از قالب خارج میشود. کیفیت قطعه نهایی تا حد زیادی به طراحی قالب، انتخاب مواد مناسب، ساخت دقیق اجزا و کنترل شرایط فرایند بستگی دارد.
انواع قالبهای تزریق پلاستیک و روشهای طبقهبندی آنها
قالبهای تزریق پلاستیک بر اساس ساختار، نحوه انتقال مواد مذاب، تعداد حفرهها و سازوکار خروج قطعه دستهبندی میشوند. هر یک از این ویژگیها بر کیفیت محصول، سرعت تولید، هزینه ساخت قالب و سهولت نگهداری آن تأثیر میگذارد. به همین دلیل، انتخاب نوع قالب باید متناسب با هندسه قطعه، جنس مواد پلیمری و تیراژ موردنیاز انجام شود.
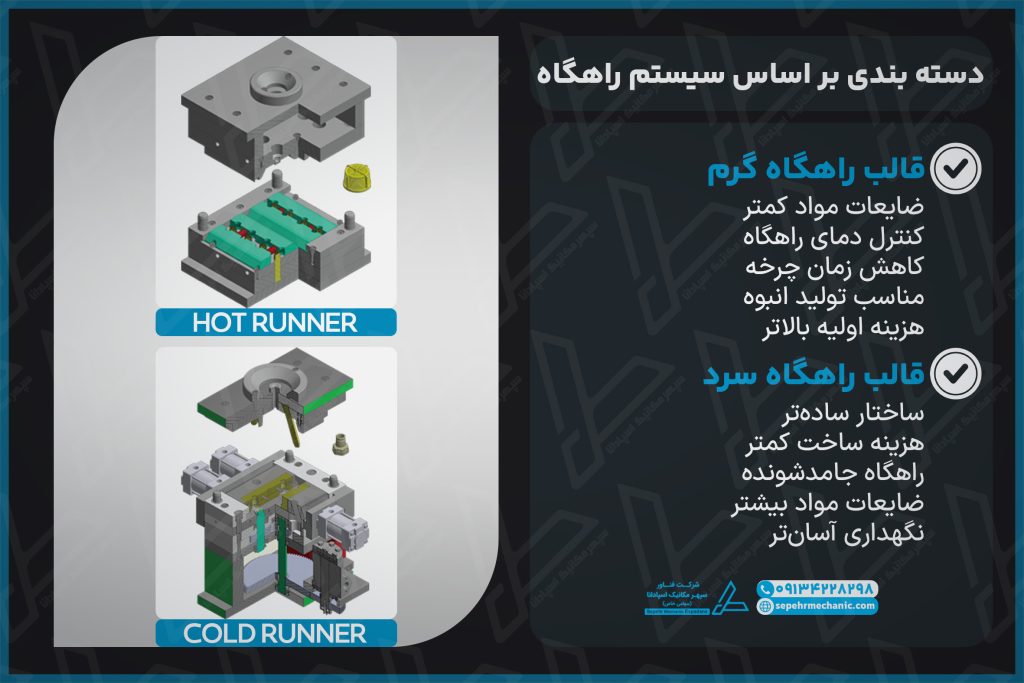
دستهبندی قالب تزریق پلاستیک بر اساس سیستم راهگاه
- قالب تزریق پلاستیک راهگاه سرد: در قالب راهگاه سرد، مواد مذاب پس از عبور از مسیرهای راهگاه وارد حفره قالب میشوند. راهگاه همراه با قطعه خنک شده و پس از باز شدن قالب، از قطعه جدا میشود. این بخش معمولاً بهعنوان ضایعات تولیدی شناخته میشود و در صورت سازگاری مواد و الزامات کیفی، ممکن است امکان بازیافت آن وجود داشته باشد. سادگی ساختار، هزینه اولیه کمتر و سهولت تعمیر از مزایای این سیستم است. در مقابل، مصرف مواد بیشتر، نیاز به جداسازی راهگاه و احتمال افزایش زمان چرخه تولید از محدودیتهای آن به شمار میروند.
- قالب تزریق پلاستیک راهگاه گرم: در سیستم راهگاه گرم، مواد داخل مسیرهای انتقال به کمک المنتهای حرارتی و کنترل دما در حالت مذاب نگه داشته میشوند. به این ترتیب، مواد بدون تشکیل راهگاه جامد وارد حفره قالب میشوند و مقدار ضایعات ناشی از راهگاه کاهش پیدا میکند. این سیستم برای تولید انبوه، بهویژه در قالبهای چندحفرهای، کاربرد زیادی دارد. با این حال، هزینه ساخت و نگهداری بیشتر، نیاز به کنترل دقیق دما و پیچیدگی تعمیرات از نکاتی هستند که هنگام انتخاب آن باید در نظر گرفته شوند.
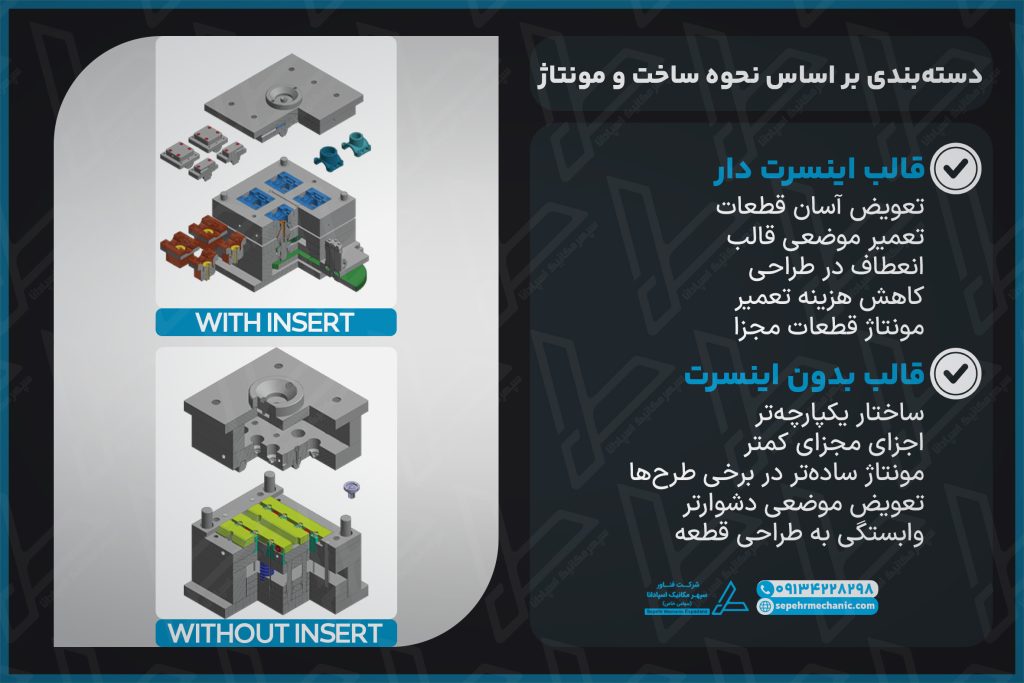
دستهبندی قالبها بر اساس نحوه ساخت و مونتاژ اجزا
- قالب اینسرتدار: در قالب اینسرتدار، بخشهایی از حفره یا ماهیچه بهصورت قطعات مجزا ساخته و در مجموعه قالب نصب میشوند. این ساختار امکان تعویض بخشهای مستهلک یا تغییر قسمت مشخصی از هندسه قالب را بدون بازسازی کامل آن فراهم میکند. استفاده از اینسرت در قطعاتی با جزئیات خاص، نواحی حساس به سایش یا طرحهایی که احتمال اصلاح آنها وجود دارد، میتواند مفید باشد. البته طراحی محل نصب، نحوه مهار و انطباق دقیق اینسرت با سایر اجزا اهمیت زیادی دارد.
- قالب بدون اینسرت: در قالب بدون اینسرت، سطوح اصلی حفره و ماهیچه مستقیماً روی بلوکهای اصلی قالب ماشینکاری میشوند و برای شکلدهی بخشهای موردنظر، قطعات مجزای قابلتعویض به کار نمیروند. این روش در طرحهایی که هندسه قطعه و شرایط تولید نسبتاً ساده است، میتواند ساختار یکپارچهتری ایجاد کند. با این حال، اصلاح یا تعمیر بخشهای اصلی در برخی موارد به ماشینکاری مجدد و صرف زمان و هزینه بیشتر نیاز دارد.
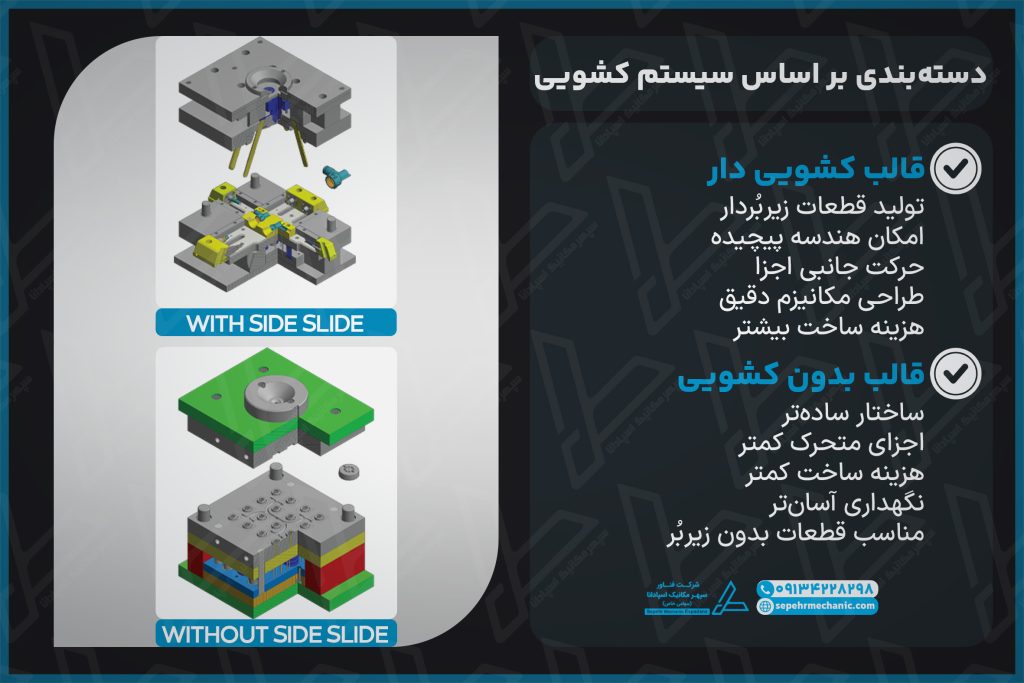
دستهبندی قالبها بر اساس وجود سیستم کشویی
- قالب کشویی: در قالب کشویی، اجزایی متحرک برای شکلدهی بخشهایی از قطعه به کار میروند که با باز شدن معمول قالب و حرکت مستقیم صفحات از آن جدا نمیشوند. کشوییها هنگام باز شدن قالب، در مسیر مشخصی حرکت میکنند تا قطعه بدون آسیب از قالب خارج شود. این ساختار امکان تولید قطعات پیچیدهتر را فراهم میکند؛ اما به دلیل افزایش تعداد قطعات مکانیکی، نیاز به تنظیم دقیق، روانکاری و نگهداری بیشتری دارد. طراحی نادرست کشویی میتواند موجب سایش، پلیسه یا اختلال در عملکرد قالب شود.
- قالب بدون کشویی: در قالب بدون کشویی، هندسه قطعه به شکلی طراحی میشود که خروج آن با حرکت اصلی صفحات قالب و عملکرد سیستم پران امکانپذیر باشد. در این ساختار، به مکانیزم کشویی جانبی نیازی نیست. کاهش پیچیدگی مکانیکی، سهولت نگهداری و پایینتر بودن هزینه ساخت از مزایای این نوع قالب است. البته استفاده از آن به محدودیتهای هندسی قطعه وابسته است و در صورت وجود آندرکاتهای جانبی، ممکن است به روشهای دیگری مانند ماهیچههای متحرک یا مکانیزمهای ویژه نیاز باشد.
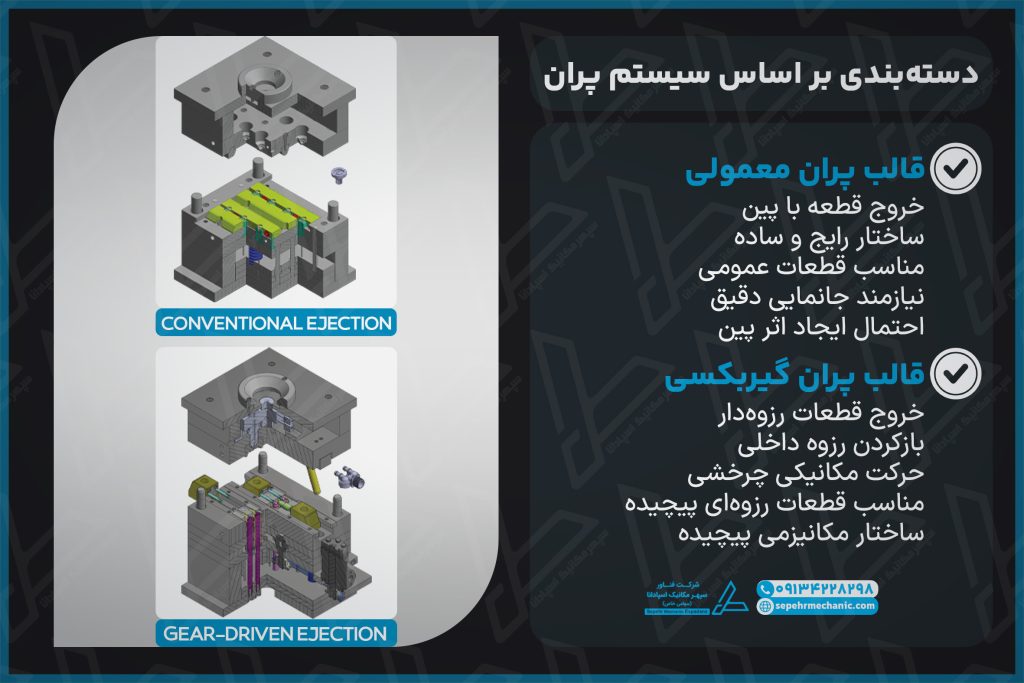
دستهبندی قالبها بر اساس سیستم پران
- قالب با سیستم پران معمولی : در سیستم پران معمولی، پینهای پران با حرکت رو به جلو، قطعه را از سطح قالب جدا میکنند. این پینها در نقاط مشخصی از قطعه قرار میگیرند تا نیروی خروج بهصورت کنترلشده منتقل شود. ساختار نسبتاً ساده، هزینه مناسب و قابلیت استفاده در طیف گستردهای از قطعات، از ویژگیهای این سیستم است. با این حال، محل قرارگیری پینها باید بهدقت انتخاب شود تا آثار پران، تغییر شکل یا شکستگی در قطعه ایجاد نشود.
- قالب با سیستم پران گیربکسی: قالب پران گیربکسی از سازوکارهای مکانیکی برای انتقال حرکت و تسهیل خروج قطعه از قالب استفاده میکند. عملکرد این سیستم به ساختار مکانیزم، نحوه انتقال نیرو و هماهنگی اجزای متحرک وابسته است. در طراحی این نوع قالب، فضای در دسترس، نیروی موردنیاز برای خروج قطعه، دقت حرکت، قابلیت تعمیر و هماهنگی با سایر اجزای قالب اهمیت دارد. انتخاب و طراحی صحیح مکانیزم گیربکسی میتواند به عملکرد مناسب قالب و خروج کنترلشده قطعه کمک کند.
چگونه نوع مناسب قالب تزریق پلاستیک را انتخاب کنیم؟
هیچ نوع قالبی برای تمام قطعات پلاستیکی بهترین گزینه نیست. انتخاب نهایی باید بر اساس هندسه قطعه، تیراژ تولید، جنس پلیمر، کیفیت مورد انتظار، هزینه ساخت و شرایط دستگاه تزریق انجام شود. برای مثال، در تولید انبوه قطعات کوچک ممکن است قالب چندحفرهای راهگاه گرم توجیه اقتصادی داشته باشد؛ در حالی که برای یک قطعه ساده با تیراژ محدود، قالب تکحفرهای راهگاه سرد انتخاب مناسبتری باشد.
همچنین وجود آندرکات، نیاز به اینسرت، نحوه پران و تعداد صفحات باید بهصورت هماهنگ بررسی شوند. تصمیمگیری بر اساس یک ویژگی بهتنهایی میتواند هزینههای ساخت و تولید را افزایش دهد یا عملکرد قالب را با مشکل مواجه کند.
اجزای اصلی قالب تزریق پلاستیک
قالب تزریق پلاستیک از چند بخش اصلی تشکیل شده است که هرکدام وظیفه مشخصی در شکلدهی، خنککاری و خروج قطعه دارند. هماهنگی این اجزا، کیفیت محصول نهایی و سرعت تولید را تحت تأثیر قرار میدهد.
- حفره و ماهیچه: حفره (Cavity) و ماهیچه (Core) بخشهایی هستند که شکل نهایی قطعه پلاستیکی را ایجاد میکنند. این اجزا با توجه به هندسه قطعه طراحی و ماشینکاری میشوند و دقت آنها بر ابعاد، ضخامت و کیفیت سطح محصول تأثیر مستقیم دارد.
- سیستم راهگاه و گیت: سیستم راهگاه، مواد پلاستیکی مذاب را از نازل دستگاه تزریق به حفره قالب منتقل میکند. گیت نیز نقطه ورود مواد به حفره است. طراحی مناسب این بخشها باعث توزیع صحیح مواد و پر شدن مناسب قالب میشود و احتمال بروز عیوبی مانند پرشدگی ناقص و خطوط جوش نامطلوب را کاهش میدهد.
- سیستم خنککاری: سیستم خنککاری وظیفه انتقال حرارت از مواد پلاستیکی به سیال خنککننده را بر عهده دارد. طراحی اصولی کانالهای خنککاری به کاهش زمان چرخه تولید و جلوگیری از عیوبی مانند تابیدگی و جمعشدگی غیریکنواخت کمک میکند.
- سیستم پران: پس از خنک شدن قطعه و باز شدن قالب، سیستم پران آن را از حفره و ماهیچه جدا میکند. این سیستم معمولاً از پینهای پران و صفحات مرتبط تشکیل شده است. محل قرارگیری اجزای پران باید بهگونهای انتخاب شود که قطعه بدون آسیب، تغییر شکل یا ایجاد آثار نامطلوب از قالب خارج شود.
- اجزای هدایتکننده و صفحات قالب: میلراهنماها، بوشهای راهنما و سایر اجزای همراستاساز، حرکت صحیح و قرارگیری دقیق نیمههای قالب را تضمین میکنند. صفحات قالب نیز اجزای اصلی را در موقعیت مناسب نگه میدارند و نیروهای ناشی از فرایند تزریق را تحمل میکنند. دقت ساخت و مونتاژ این بخشها برای جلوگیری از سایش، ناهماهنگی و ایجاد پلیسه اهمیت زیادی دارد.
طراحی دقیق و انتخاب مناسب این اجزا، از ایجاد عیوبی مانند پلیسه، تغییر ابعاد و تابیدگی قطعه جلوگیری میکند و به افزایش عمر مفید قالب کمک میکند.
کاربردهای قالبگیری تزریق پلاستیک
قالبگیری تزریق پلاستیک یکی از روشهای پرکاربرد تولید قطعات پلیمری است که امکان ساخت محصولات با شکلهای متنوع، ابعاد دقیق و کیفیت یکنواخت را در تیراژ بالا فراهم میکند. انعطافپذیری در طراحی قطعه، قابلیت استفاده از پلیمرهای مختلف و امکان تولید قطعات پیچیده باعث شده است این روش در صنایع گوناگون جایگاه مهمی داشته باشد.
- صنعت خودرو: تولید قطعاتی مانند قاب داشبورد، اجزای داخلی خودرو، اتصالات و پوششهای پلاستیکی که به دقت ابعادی و مقاومت مناسب نیاز دارند.
- تجهیزات پزشکی: ساخت محفظه تجهیزات، قطعات یکبارمصرف و اجزای پلاستیکی ابزارهای پزشکی با توجه به الزامات بهداشتی و کیفیت موردنیاز.
- لوازم خانگی: تولید بدنه، دستگیره، کلید و سایر اجزای پلاستیکی وسایلی مانند یخچال، ماشین لباسشویی و جاروبرقی.
- صنعت الکترونیک: ساخت قاب تلفن، محفظه تجهیزات الکترونیکی و قطعات عایق که باید از اجزای داخلی در برابر ضربه و تماس محافظت کنند.
- قطعات صنعتی: تولید انواع اتصالات، چرخدندههای پلاستیکی، بوشها و قطعات فنی که در ماشینآلات و تجهیزات صنعتی به کار میروند.
چرا قالبگیری تزریق پلاستیک در صنایع مختلف کاربرد دارد؟
قابلیت تولید انبوه، تکرارپذیری مناسب، امکان ساخت هندسههای پیچیده و کاهش هزینه هر قطعه در تیراژ بالا، از مهمترین مزایای این روش هستند. البته دستیابی به این مزایا به طراحی اصولی قالب، انتخاب صحیح مواد پلیمری و تنظیم مناسب شرایط تزریق وابسته است.
عوامل مؤثر بر طراحی و ساخت قالب تزریق پلاستیک
طراحی قالب تزریق پلاستیک فقط به ایجاد شکل قطعه محدود نمیشود؛ بلکه باید شرایط تولید، ویژگیهای مواد اولیه و الزامات محصول نهایی را نیز در نظر گرفت. تصمیمگیری درست در مرحله طراحی، از بروز عیوب تولیدی جلوگیری میکند، هزینههای اصلاح قالب را کاهش میدهد و به افزایش عمر مفید آن کمک میکند.
- نوع مواد پلیمری: هر ماده پلاستیکی ویژگیهایی مانند مقاومت حرارتی، میزان انقباض و روانی متفاوتی دارد. این ویژگیها در انتخاب جنس قالب و تنظیم شرایط تزریق مؤثر هستند.
- هندسه و ضخامت قطعه: شکل قطعه، ضخامت دیوارهها و وجود بخشهای پیچیده باید در طراحی قالب در نظر گرفته شوند. طراحی نامناسب میتواند باعث تغییر شکل، پر نشدن کامل قالب یا دشواری در خروج قطعه شود.
- سیستم راهگاه و خنککاری: طراحی صحیح راهگاه به توزیع مناسب مواد مذاب در حفره قالب کمک میکند. همچنین، سیستم خنککاری مناسب باعث کاهش زمان چرخه تولید و جلوگیری از ایجاد تابیدگی و تغییر ابعاد قطعه میشود.
- تیراژ تولید: تعداد قطعات موردنیاز بر انتخاب مواد سازنده قالب، میزان استحکام آن و سطح اتوماسیون تأثیر میگذارد. در تولید انبوه، استفاده از قالب بادوام و چندحفرهای میتواند بهرهوری را افزایش دهد.
- دقت ابعادی و کیفیت سطح: تلرانسهای موردنیاز، کیفیت سطح و جزئیات ظاهری قطعه باید از مرحله طراحی مشخص شوند. رعایت این موارد در ساخت و پرداخت قالب، به تولید قطعات یکنواخت و مطابق با استانداردهای موردنظر کمک میکند.
مراحل طراحی و ساخت قالب تزریق پلاستیک
ساخت قالب تزریق پلاستیک فرایندی مهندسی است که از بررسی مشخصات قطعه آغاز میشود و تا آزمایش قالب و تأیید کیفیت قطعات تولیدی ادامه پیدا میکند. اجرای دقیق هر مرحله، از اصلاحات پرهزینه در مراحل بعدی جلوگیری میکند.
- بررسی قطعه و نیازهای تولید: در ابتدا، هندسه قطعه، جنس مواد پلیمری، تلرانسهای ابعادی و تیراژ تولید بررسی میشوند تا ساختار مناسب قالب مشخص شود.
- طراحی و مدلسازی قالب: حفره و ماهیچه، سیستم راهگاه، خنککاری، مکانیزم پران و سایر اجزا طراحی میشوند. در این مرحله، امکان خروج قطعه و عملکرد صحیح قالب نیز مورد بررسی قرار میگیرد.
- انتخاب مواد و ماشینکاری: فولاد یا سایر مواد مناسب برای اجزای قالب انتخاب میشوند و قطعات با استفاده از روشهایی مانند فرزکاری، تراشکاری، سنگزنی و ماشینکاری تخلیه الکتریکی (اسپارک) ساخته میشوند.
- مونتاژ و تنظیم قالب: اجزای ساختهشده مونتاژ میشوند و انطباق صفحات، حرکت مکانیزمها و عملکرد سیستم پران مورد بررسی قرار میگیرد.
- آزمایش و اصلاح نهایی: قالب روی دستگاه تزریق آزمایش میشود تا کیفیت قطعه، دقت ابعادی، نحوه پر شدن حفره و عملکرد خنککاری ارزیابی شود. در صورت مشاهده ایراد، اصلاحات لازم انجام میگیرد.
در نهایت، کیفیت طراحی و دقت ساخت قالب، نقش مهمی در پایداری تولید و کیفیت قطعات پلاستیکی دارند. به همین دلیل، بررسی فنی در تمام مراحل، از طراحی اولیه تا آزمایش نهایی، ضروری است.
جمعبندی
قالب تزریق پلاستیک یکی از عوامل کلیدی در تولید قطعات پلیمری باکیفیت و دقت ابعادی مناسب است. انتخاب نوع قالب، شناخت اجزای اصلی و توجه به عواملی مانند جنس مواد اولیه، هندسه قطعه، سیستم خنککاری و تیراژ تولید، نقش مهمی در عملکرد قالب و هزینه تمامشده محصول دارند. طراحی و ساخت اصولی قالب میتواند علاوه بر کاهش ضایعات و هزینههای اصلاح، بهرهوری خط تولید را نیز افزایش دهد.
برای طراحی و ساخت قالب تزریق پلاستیک، انتخاب یک مجموعه متخصص میتواند مسیر تولید را دقیقتر و مطمئنتر کند. در سپهر مکانیک اسپادانا، توانمندیهای فنی در زمینه طراحی و ساخت قالبهای صنعتی، زمینه اجرای پروژههای متناسب با نیازهای تولیدی صنایع مختلف را فراهم میکند. برای بررسی نیاز پروژه و انتخاب راهکار مناسب، با کارشناسان سپهر مکانیک در ارتباط باشید.